 Pretražite proizvode
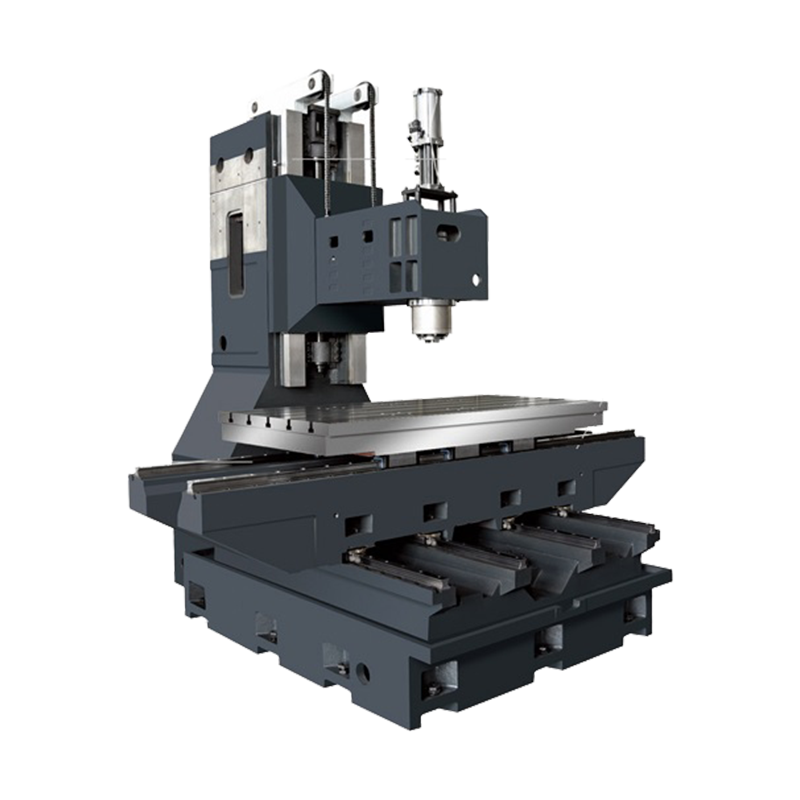
ZN-V850 Vertikalni obradni centar
Cat:Vertikalni obradni centar
Ova serija obradnih centara je fiksirana u jednom stupcu u obliku slova A, pokretna struktura radnog stola, visoka krutost osnovnih dijelova, lagan...
Pogledajte pojedinosti
Hoće li vertikalni obradni centar postati pouzdan profitni centar ili samo skupi nosač vretena ovisi o tome gdje će raditi. Sam stroj je neutralan; aplikacija mu daje svrhu. CNC vertikalni obradni centri sada su uobičajeni u kalupima i kalupima, automobilskoj industriji, zrakoplovstvu, novoj energiji i preciznom inženjerstvu—ali svako od ovih polja gura vreteno, izmjenjivač alata i radni stol u drugom smjeru.
Mnogi kupci prvo uspoređuju put, brzinu vretena i cijenu, a zatim odlučuju o radnom opterećenju. Za okomiti obradni centar, ta narudžba obično proizvodi ili previše specificiran stroj ili onaj koji nikad sasvim ne odgovara svojoj glavnoj zadaći. Bolji slijed je definirati familiju dijelova, proučiti dominantne uvjete rezanja i odatle odabrati raspon vretena, zahtjeve za prigušenjem, veličinu stola, upravljanje strugotinom i kapacitet spremnika.
Vertikalni raspored vretena dobro funkcionira za prizmatične dijelove srednje veličine s više značajki: glodane površine, izbušeni uzorci, urezane rupe i oblikovane konture. Budući da gravitacija odvlači strugotinu od alata, zaštita i prijenos strugotine jednostavniji su nego na horizontalnom vretenu. Pravo je pitanje odgovara li specifikacija stroja ritmu proizvodnje u radionici. Obrasci šarže, raznolikost alata po narudžbi i vrsta materijala utječu na tu odluku više od jednog broja izvedbe u brošuri.
Nakon rada sa stotinama radionica za strojnu obradu, jedna razlika nadjačava svaku specifikaciju brošure: kupci koji započnu s crtežom dijela ostaju mirni; kupci koji počinju s krivuljom vretena završavaju racionalizacijom kompromisa.
Rad s kalupima i kalupima ostaje jedno od najjačih područja primjene vertikalnih obradnih centara. Kalupi za ubrizgavanje, kalupi za tlačno lijevanje, alati za utiskivanje i elektrode dijele geometriju koja daje prednost vertikalnom vretenu: duboka rebra, oštri kutovi i oblikovane površine koje zahtijevaju glatku interpolaciju i visoku ponovljivost. U ovom okruženju stroj rijetko radi pri maksimalnom uklanjanju metala; radno opterećenje se odnosi na održavanje točnosti kroz duge, polubez nadzora cikluse i ponovljene plitke prolaze.
Mnoge prodavaonice kalupa rade na tolerancijama završne obrade oko ±0,005–0,01 mm i očekuju da će odstupanje ostati stabilno dok se stroj zagrijava. Zbog toga su krutost lijevanja, visokoprecizni kuglični vijci i toplinsko ponašanje bolji pokazatelji performansi od maksimalne brzine vretena. Kada stroju nedostaju te karakteristike, simptomi se pojavljuju kao sjenovite linije, valovitost i nedosljedna definicija rubova u kaljenom alatnom čeliku.
Tipične primjene kalupa na VMC-u uključuju:
 ZN-L1165 Vertikalni obradni centar za fleksibilnu strojnu obradu automobila Ovaj okomiti obradni centar odgovara prototipovima i dijelovima malih i srednjih serija poput kočionih čeljusti i upravljačkih krakova. Njegova kruta struktura i brzo vreteno podržavaju miješano rezanje, bušenje i narezivanje navoja uobičajeno u automobilskoj proizvodnji. Pogledajte proizvod →
| Primjena | Tipičan materijal | Ključni fokus stroja |
|---|---|---|
| Šupljina plastičnog kalupa | P20, S136, NAK80 | Glatka kontura, toplinska stabilnost |
| Kalup za tlačno lijevanje | H13 vrste | Čvrstoća, prigušenje vibracija |
| Alat za žigosanje | Kaljeni alatni čelik | Otpornost na habanje, ponovljivo pozicioniranje |
| elektroda | Grafit, bakar | Zaštita od prašine, čisto vreteno |
Automobilska proizvodnja često je povezana s namjenskim prijenosnim linijama; u praksi se veliki dio strojne obrade odvija fleksibilno. Vertikalni obradni centar standardni je odgovor za prototipove, probne serije i dijelove malih do srednjih serija koji ne opravdavaju namjensku liniju. Čeljusti kočnica, zglobovi upravljača, upravljačke poluge, kućišta ventila, kućišta mjenjača i kućišta elektromotora tipični su obradaci.
Dominantni uvjeti rezanja u automobilskoj industriji su mješoviti: povremeni rezovi u lijevanom željezu ili aluminiju plus često bušenje, narezivanje navoja i urezivanje. Ta kombinacija stavlja pritisak na ubrzanje vretena, točnost krutog narezivanja i ispiranje strugotine. Vrijeme ciklusa je glavni ekonomski pokretač, tako da su ubrzanje i brzina izmjene alata važniji od apsolutne snage vretena.
Na strani električnog vozila, ista vertikalna platforma obrađuje završne kape motora, kućišta pretvarača, sabirnice i ploče za vodeno hlađenje. Ovi dijelovi se mijenjaju između kratkih aluminijskih blokova i dugih, plitkih ploča u jednom postavu, tako da kruti radni stol s fleksibilnim stezanjem postaje bitan.
Zrakoplovstvo je često povezano s velikim portalnim strojevima s pet osi, ali veliki udio u proizvodnji zrakoplova uključuje dijelove detalja: nosače, spojeve, podne ploče, blokove razmaka i strukturne elemente koji udobno pristaju na vertikalni stol obradnog centra. Veličine serija su umjerene, trošak materijala je visok, a sljedivost dimenzija je bitna—tako da pouzdanost strojne obrade ima tendenciju da nadmaši čistu brzinu.
Geometrije tankih stijenki najizrazitiji su izazov. Izradak se savija pod pritiskom rezanja, što stvara varijaciju debljine i tresenje. VMC pomaže kada može prihvatiti vakuumsko učvršćenje i pomoćnu potporu odozdo, i kada vreteno nudi stabilan okretni moment male brzine za završne prolaze. Aluminijske legure također proizvode duge, žilave strugotine koje je potrebno slomiti i ukloniti, jer u suprotnom kvaliteta površine i vijek trajanja alata padaju.
Novi energetski sektor značajno je proširio mapu primjene vertikalnih obradnih centara. Ladice za baterije, krajnje ploče modula, sabirnice, ploče za hlađenje tekućinom, stupovi za punjenje i kućišta kontrolera pripadaju obitelji velikih, ravnih aluminijskih dijelova koje okomita platforma može učinkovito obraditi.
Legura aluminija i bakar dominiraju ovim protokom materijala. Oba su mekša od čelika, ali ljepljiva, tako da kontrola strugotine i čistoća površine postaju kritični. U dijelovima koji se odnose na baterije, metalni ostaci predstavljaju ozbiljan rizik za kvalitetu. Stroj treba jak protok rashladne tekućine, dobro dizajnirane vijke za strugotine i lak pristup radnoj zoni radi čišćenja.
Veličina radnog stola i nosivost postaju odlučujući kada su dijelovi dugi i tanki. Stol u rasponu od 1.200–1.500 mm omogućuje stezanje dviju ili tri komponente u jednoj postavci, što skraćuje vrijeme mirovanja i održava kvalitetu dosljednom od jednog obratka do drugog.
 ZN-L1580 Vertikalni obradni centar za strojnu obradu krhkih materijala S dužim radnim stolom i krutom konstrukcijom, ovaj je centar prikladan za strojnu obradu safira, keramike i kompozita. Održava stabilnost pri nižim brzinama radi kontrole plitkih rezova i izbjegavanja pucanja rubova. Pogledajte proizvod →
Osim glavnih područja, proizvođači sve više koriste okomite obradne centre za manje očite primjene. Safir, keramika, kompoziti od ugljičnih vlakana i drugi krti materijali obrađuju se na vertikalnoj platformi s dijamantnim alatom i zabrtvljenim vretenima koji štite ležajeve od abrazivne prašine. Stroj mora ostati krut pri nižim okretajima, jer krhki materijali zahtijevaju male dubine rezanja i kontrolirane pomake kako bi se izbjeglo pucanje rubova.
Općenito precizno inženjerstvo ostaje najšire područje primjene: pumpe, ventili, mjenjači, prirubnice, šablone, učvršćenja i jednokratni zamjenski dijelovi. Za prodavaonicu poslova, jedan VMC može opsluživati pet različitih industrija u jednom tjednu. Ta fleksibilnost ovisi o tri značajke: automatskom izmjenjivaču alata s dovoljnim kapacitetom, sustavu držanja koji se može brzo rekonfigurirati i upravljanju koje rutine sondiranja i postavljanja alata čini jednostavnim.
Nakon što je polje prijave jasno, proces odabira postaje jednostavniji. Tablica u nastavku sažima tipične prioritete strojeva koje različite industrije postavljaju na istu vertikalnu platformu.
| Primjena field | Raspon brzine vretena | Prioritet ključnog stroja |
|---|---|---|
| Plijesni i umri | 8.000–12.000 o/min | Točnost oblikovanja, krutost, toplinska stabilnost |
| Automobilski dijelovi | 12.000–15.000 o/min | Brzi ATC, brzo ubrzanje, kruto tapkanje |
| Zrakoplovni detalji | 10.000–15.000 o/min | Opcija s pet osi, upravljanje rashladnom tekućinom |
| Nova energija | 10.000–15.000 o/min | Odvod strugotine, veliki kapacitet stola |
| Prodavaonice poslova / opće | 10.000–12.000 o/min | Fleksibilnost, brzo postavljanje, pouzdan ATC |
Također postoji strukturni izbor između vertikalne i horizontalne strojne obrade. Za prizmatične dijelove koji trebaju raditi na nekoliko strana, vodoravni stroj predstavlja novo lice sa svakim indeksom, zbog čega ga proizvođači velikih količina često preferiraju. Za rad s jednim licem, duboke džepove i česte promjene, pristupačnost i kompaktnost okomitog stroja obično su bolji kompromis. The horizontalna naspram vertikalna usporedba obradnog centra objašnjava razliku u dnevnim terminima rada.
Područja primjene CNC vertikalnog obradnog centra nisu marketinški popis; oni su popis očekivanja. Stroj mora apsorbirati sile rezanja, održavati toleranciju, evakuirati strugotinu i odgovarati veličini serije s kojom se vaša radionica zapravo suočava. Počinjući s aplikacijom, dopuštate da dizajn stroja radi za vas. Kada se VMC odabere na ovaj način, on postaje jedan od najsvestranijih, najpouzdanijih dijelova opreme u tvornici.

Ova serija obradnih centara je fiksirana u jednom stupcu u obliku slova A, pokretna struktura radnog stola, visoka krutost osnovnih dijelova, lagan...
Pogledajte pojedinosti
Ova serija obradnih centara je fiksirana u jednom stupcu u obliku slova A, pokretna struktura radnog stola, visoka krutost osnovnih dijelova, lagan...
Pogledajte pojedinosti
Ova serija obradnih centara je fiksirana u jednom stupcu u obliku slova A, pokretna struktura radnog stola, visoka krutost osnovnih dijelova, lagan...
Pogledajte pojedinosti
Stroj usvaja strukturni oblik fiksnog portalnog okvira i pokretnog stola na krevetu. Integrirani dizajn stupova grede, ima karakteristike visoke kr...
Pogledajte pojedinosti
Stroj usvaja strukturni oblik fiksnog portalnog okvira i pokretnog stola na krevetu. Integrirani dizajn stupova grede, ima karakteristike visoke kr...
Pogledajte pojedinosti
Visoka preciznost/velika brzina/jednostavan za rukovanje CNC strojem za površinsko brušenje hidrauličkog X osi/servo YZ osi/CNC sustava. Poprečna k...
Pogledajte pojedinosti
Visoka preciznost/velika brzina/jednostavan za rukovanje CNC strojem za površinsko brušenje hidrauličkog X osi/servo YZ osi/CNC sustava. Poprečna k...
Pogledajte pojedinosti
Stroj usvaja strukturni oblik fiksnog portalnog okvira i pokretnog stola na krevetu. Integrirani dizajn stupova grede, ima karakteristike visoke kr...
Pogledajte pojedinosti
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
